
T : +86-21-55896873
E : info@youguard.cn
E : info@youguard.cn
8ème étage, bâtiment 3, 999 Jiangyue Road, district de Minhang, Shanghai
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-23 Origine : Site


Une contamination mineure ou une décharge statique lors de l'assemblage d'une cellule, d'un module ou d'un pack déclenche des conséquences catastrophiques. Une seule particule parasite ou micro-étincelle peut entraîner une mise au rebut immédiate. Cela peut également provoquer des pannes retardées sur le terrain ou un emballement thermique catastrophique. Les robots industriels standards ne sont pas intrinsèquement conçus pour ces environnements. Ils ne disposent pas d’une protection native pour des conditions strictes semblables à celles d’une salle blanche.
Préciser le droit Les couvercles de robot pour l'assemblage de batteries EV ne sont pas seulement une mesure de protection de l'équipement. Il s’agit d’une stratégie essentielle de protection des rendements. Cette approche nécessite une évaluation rigoureuse de l’atténuation des décharges électrostatiques (ESD). Vous devez également tenir compte du contrôle des particules et du routage dynamique des câbles pour garantir des opérations sûres et continues. Nous explorerons comment une sélection appropriée des matériaux, une personnalisation personnalisée et une gestion stratégique des câbles évitent des interruptions de fabrication coûteuses. Vous apprendrez des cadres exploitables pour spécifier, déployer et maintenir la protection automatisée sur l'ensemble de vos lignes de production de batteries.
La conformité ESD n'est pas négociable : les couvertures efficaces doivent utiliser des matériaux vérifiables antistatiques qui maintiennent une mise à la terre continue tout au long des mouvements multi-axes à grande vitesse.
Le contrôle de la contamination va dans les deux sens : les housses doivent empêcher la poussière métallique externe de dégrader les articulations du robot tout en garantissant simultanément l'absence de rejet de particules depuis le tissu lui-même.
La gestion des câbles définit la disponibilité : un acheminement approprié évite les accrocs ombilicaux, réduit l'usure induite par la friction et prolonge la durée de vie de la vision sensible et du câblage des effecteurs terminaux.
L'ajustement personnalisé dicte la durabilité : des couvertures mal adaptées présentent des risques d'accrochage et d'abrasion localisée, neutralisant leurs avantages de protection et augmentant les temps d'arrêt pour maintenance.
L’assemblage de batteries de véhicules électriques crée des environnements particulièrement hostiles pour les équipements d’automatisation. Les étapes d’assemblage des modules et packs de batteries présentent des risques opérationnels très spécifiques. Les robots fonctionnent à proximité des barres omnibus exposées et des languettes délicates des cellules. Les stations de soudage laser génèrent des projections métalliques abrasives. Les cellules d’assemblage exigent des conditions impeccables pour éviter la contamination interne des cellules de batterie.
Les couvertures industrielles standards ne peuvent survivre à ces conditions. Les gestionnaires d'installations tentent souvent de réutiliser les couvercles de robots de fonderie, de peinture ou de qualité alimentaire. Ces options à usage général échouent systématiquement dans les applications EV. Ils ne possèdent pas de propriétés ESD essentielles. Ils ne répondent pas aux normes IP strictes des salles blanches. De plus, leur conception volumineuse limite l’agilité nécessaire au placement précis des composants de la batterie. L’utilisation de couvertures standards crée un faux sentiment de sécurité tout en introduisant activement de nouveaux dangers.
Le coût d’un échec de l’automatisation dans ce secteur reste incroyablement élevé. Une automatisation non protégée ou mal protégée a un impact direct sur vos résultats. Les modules de batterie mis au rebut résultent souvent de micro-courts-circuits provoqués par une décharge statique. Les temps d'arrêt imprévus montent en flèche lorsque des câbles sectionnés arrêtent la chaîne de production. Dans le pire des cas, des incendies localisés se déclarent à cause de courts-circuits. Investir dans une protection spécialisée atténue directement ces risques financiers graves.
Les décharges électrostatiques représentent une menace invisible pour la fabrication de batteries. Les mesures de résistance de surface définissent le seuil de sécurité des matériaux de protection. Les plages de résistance électrique requises se situent généralement entre 10⁵ et 10⁹ ohms. Cette gamme spécifique permet une dissipation statique en toute sécurité. Les matériaux inférieurs à 10⁵ ohms deviennent hautement conducteurs, créant des risques d'électrocution. Les matériaux supérieurs à 10⁹ ohms agissent comme des isolants, emprisonnant les charges statiques dangereuses.
La composition du matériau détermine la performance d'un revêtement en cas de friction. Haute qualité Les vêtements de protection des robots ESD reposent sur des tissus de base spécialisés. Les fabricants entrelacent ces tissus avec des fils de carbone ou métalliques. Cela crée une grille conductrice continue sur toute la surface du tissu. La grille empêche l'accumulation d'électricité statique lors d'une articulation robotique rapide et répétitive.
Les mécanismes de mise à la terre déterminent l’efficacité réelle de la combinaison. Les vêtements de protection doivent s'interfacer parfaitement avec les points de mise à la terre du robot. Vous devez évaluer la fiabilité des boutons-pression de mise à la terre et des sangles conductrices. Les fermetures éclair conductrices doivent maintenir la continuité pendant un mouvement continu. Une rupture du chemin de mise à la terre neutralise instantanément les qualités protectrices du tissu.
Les ingénieurs doivent également prévoir la longévité et la dégradation des matériaux. Les propriétés ESD se dégradent naturellement avec le temps. L'usure, l'étirement et les lavages d'entretien détruisent les fibres conductrices. Vous devez établir des attentes de base strictes pour les cycles de test. Les tests de résistance de surface de routine garantissent que le tissu reste dans la plage ohmique sûre. Les cycles de remplacement proactifs évitent les pannes ESD soudaines sur la chaîne de montage.
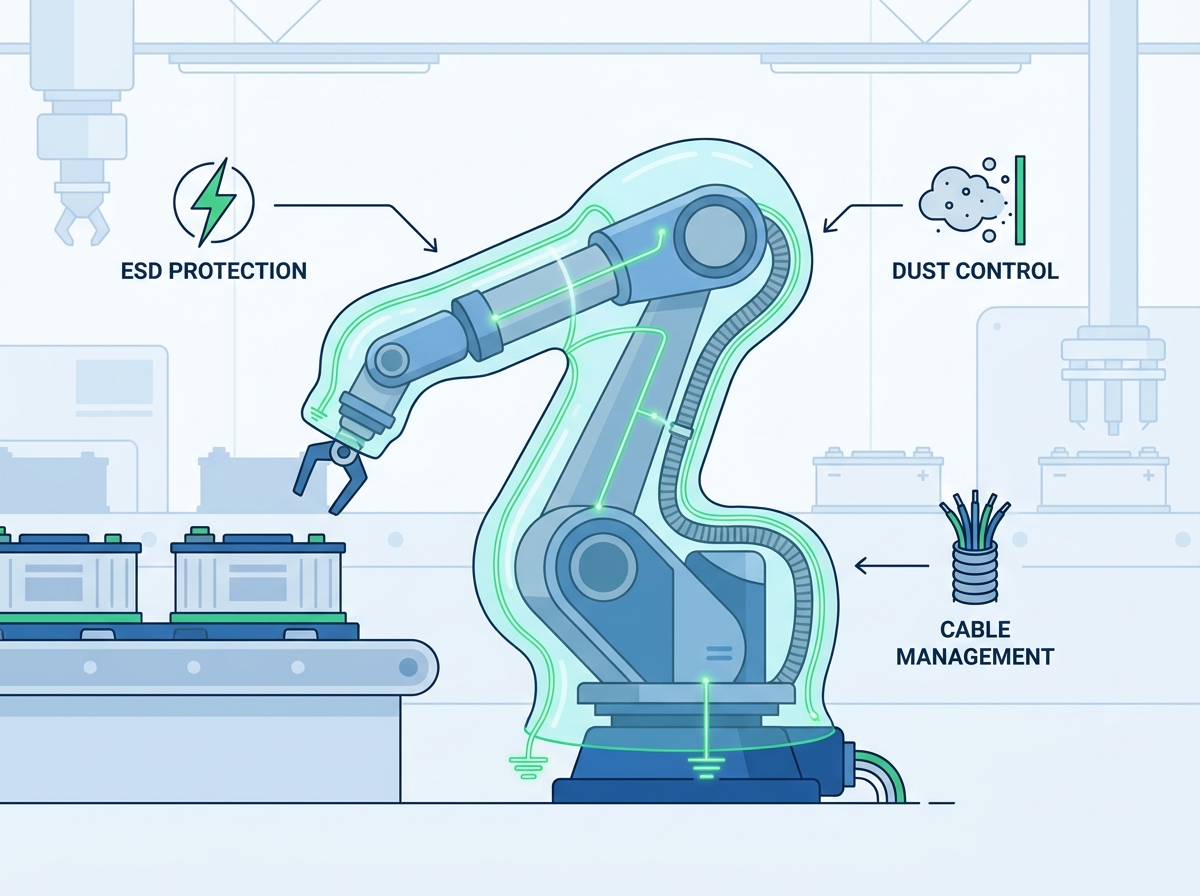
Le contrôle de la contamination constitue l’épine dorsale de l’assurance qualité des batteries. Empêcher la pénétration de poussière métallique prolonge considérablement la durée de vie du robot. L’assemblage structurel et le soudage laser génèrent des poussières métalliques abrasives. Les couvercles doivent sceller solidement les joints critiques du robot contre ces particules corrosives. La poussière pénétrant dans les servomoteurs ou les boîtes de vitesses accélère l’usure mécanique et oblige à des reconstructions prématurées.
Les exigences en matière de non-rejet des matériaux représentent l’autre aspect du contrôle de la contamination. La housse de protection elle-même ne peut pas introduire de peluches dans l'environnement. Les microplastiques tombant dans une cellule de batterie provoquent des déséquilibres chimiques catastrophiques. Vous devez spécifier des tissus compatibles de classe ISO. Les matériaux certifiés salle blanche sont soumis à des tests rigoureux pour garantir l’absence de perte de particules lors de flexions physiques extrêmes.
L'étanchéité et les fermetures dictent l'indice de protection final. Les coutures superposées et les fermetures éclair dissimulées empêchent le passage des particules. Les poignets élastiques ou à cordon de serrage maintiennent une barrière continue au niveau du poignet. La phase de montage détermine le niveau de protection nécessaire. En fonction du processus, les ingénieurs ciblent généralement une protection équivalente IP54 à IP66.
Tableau comparatif : Exigences d’étanchéité par étape d’assemblage
Étape d'assemblage de la batterie |
Risque de contamination primaire |
Niveau de protection recommandé |
Principales caractéristiques de fermeture |
|---|---|---|---|
Empilement et alignement de cellules |
Peluches, microplastiques, cheveux |
ISO Classe 5 / IP54 |
Fermetures éclair dissimulées, tissu qui ne perd pas ses poils. |
Soudage laser des barres omnibus |
Éclaboussures métalliques, fumée de soudure |
ISO Classe 6 / IP65 |
Chevauchements ignifuges, poignets serrés |
Application d'interface thermique |
Overspray adhésif, silicones |
Équivalent IP66 |
Coutures scellées, extérieur lisse et essuyable |
La complexité des effecteurs finaux EV complique les stratégies de routage. L’assemblage de la batterie utilise des charges utiles lourdes et des outils complexes. Les pinces à vide, les caméras de vision haute résolution et les soudeuses à ultrasons nécessitent un câblage externe étendu. Les câbles exposés restent très vulnérables aux accrocs et aux contraintes répétitives. Un seul câble de caméra pincé arrête instantanément l’ensemble du processus d’inspection.
La réduction de la friction et de l’abrasion nécessite une ingénierie spécialisée. Des mouvements dynamiques font glisser les câbles sur les pièces moulées du robot en continu. Avancé Les systèmes de protection des câbles du bras robot utilisent des couches internes à faible friction. Les fabricants intègrent souvent des doublures en PTFE ou en Téflon à l'intérieur des manchons. Ces couches lisses permettent aux câbles de glisser en douceur lors d'une articulation à grande vitesse. Une friction réduite se traduit directement par une durée de vie plus longue des câbles.
La gestion du rayon de courbure et de la torsion évite la fatigue interne des fils. Les torsions répétées fissurent les gaines des câbles et dégradent l'intégrité du signal sur des millions de cycles. Les solutions de protection structurées maintiennent les rayons de courbure des câbles appropriés. Ils guident les cordons ombilicaux à travers des chemins de mouvement sûrs. Cela évite un vrillage extrême lors de mouvements agressifs sur six axes.
La gestion modulaire des ombilicaux accélère considérablement les réparations des lignes. Les canaux de câbles séparés empêchent les lignes électriques de frotter physiquement les câbles de données délicats. Les panneaux d'accès à crochets et boucles offrent d'immenses avantages en matière de maintenance. Les techniciens peuvent remplacer un seul câble défectueux sans retirer toute la combinaison. Cette approche modulaire réduit les temps de réparation de quelques heures à quelques minutes.
Le déploiement de la protection du tissu introduit des compromis techniques inévitables. La rétention thermique représente le risque le plus critique. Les couvertures retiennent naturellement la chaleur générée par les servomoteurs qui travaillent dur. Vous devez équilibrer les exigences d’étanchéité et les besoins de refroidissement. L'intégration de zones de matériaux respirants aide à dissiper la chaleur ambiante. Les applications à charge utile élevée nécessitent souvent des intégrations de refroidissement par air pulsé pour éviter la surchauffe des servomoteurs et les pannes de variateur.
La vitesse d’installation a un impact sur votre temps moyen de réparation (MTTR). Les frictions lors du déploiement déterminent si les équipes de maintenance adoptent ou rejettent la solution. Vous devez évaluer combien de temps il faut à un technicien pour installer ou retirer le couvercle au cours d'un quart de travail. Les modèles divisés surpassent considérablement les modèles à enfiler. Les fermetures Velcro et zippées robustes permettent un déploiement rapide sans démonter l'outillage du robot.
Le déploiement stratégique suit une séquence opérationnelle prévisible. La mise en œuvre de ces combinaisons nécessite des efforts coordonnés entre les équipes de maintenance.
Contraintes de la cellule d'audit : Mesurer les températures ambiantes et identifier les axes les plus sollicités.
Établissez des mesures de base : enregistrez le MTTR actuel pour les remplacements de câbles et les températures de base des servos.
Effectuer des essais à sec : entraînez-vous à installer la combinaison pendant les fenêtres de maintenance planifiées le week-end.
Surveillez les cycles initiaux : faites fonctionner le robot à une vitesse de 50 % pour observer les risques de regroupement ou d'accrochage du tissu.
Documenter les procédures : créez des listes de contrôle visuelles standardisées pour les inspections visuelles quotidiennes.
Les fenêtres d’inspection préservent la visibilité sur l’état de la machine. Les équipes de maintenance doivent lire fréquemment les cadrans des servos et vérifier les interrupteurs de fin de course. Ils doivent également inspecter l’usure des câbles internes. Des panneaux de vinyle transparent stratégiquement placés résolvent ce problème. Les techniciens peuvent effectuer des inspections visuelles de routine sans ouvrir ou retirer la combinaison. Cette fonctionnalité maintient l’étanchéité de la salle blanche tout en prenant en charge les programmes de maintenance préventive.
La vérification des fournisseurs sépare les partenaires industriels des vendeurs de textiles de base. Les équipes d’ingénierie et d’approvisionnement doivent demander des données empiriques avant d’acheter. Les acheteurs doivent exiger des rapports de tests de résistivité de surface certifiés. Vous devez également examiner les données du cycle d’abrasion du tissu pour évaluer la durabilité physique. Les fiches signalétiques (MSDS) confirment l'absence de produits chimiques interdits dans le tissu.
Le choix entre un ajustement personnalisé et universel détermine votre retour sur investissement. Les sacs universels semblent initialement rentables. Cependant, ils présentent de graves risques d’accrochage et d’abrasion localisée dus à un excès de matière. Les couvertures spécifiques aux OEM ou mesurées sur mesure génèrent un retour sur investissement beaucoup plus élevé. Un ajustement sur mesure garantit la répétabilité des mouvements. Il empêche les tissus amples d'obstruer les caméras de vision ou de s'accrocher aux barrières de sécurité.
L’évaluation d’un fournisseur nécessite une liste de contrôle de critères structurée. Utilisez ces références lorsque vous comparez les propositions des fournisseurs.
Certification des matériaux : peuvent-ils fournir une validation ESD et salle blanche par un tiers ?
Assistance technique : proposent-ils des mesures sur site et l'intégration de la modélisation CAO 3D ?
Vitesse de prototypage : à quelle vitesse peuvent-ils itérer une conception si elle présente un problème pendant les tests ?
Services de réparation : proposent-ils des programmes de réparation localisés pour les combinaisons déchirées, ou uniquement des remplacements complets ?
Pedigree de l'industrie : peuvent-ils démontrer un succès avéré spécifiquement dans les environnements de fabrication de batteries pour véhicules électriques ?
Les programmes pilotes réduisent les risques de déploiement à l’échelle de l’entreprise. Nous vous recommandons fortement de tester d'abord les couvercles sur une seule cellule de travail. Exécutez le programme pilote pendant 30 à 60 jours. Surveillez les performances thermiques au cours des différents changements de production. Vérifiez la stabilité ESD grâce à des tests hebdomadaires de résistance de surface. Recueillez les commentaires des opérateurs concernant les procédures de nettoyage et la facilité d’accès avant d’approuver le déploiement de la ligne complète.
Le paysage de l’automatisation a fondamentalement changé. Les directeurs d’usine ne considèrent plus les capots de robot comme des accessoires esthétiques facultatifs. Ce sont désormais des composants essentiels de l’architecture de contrôle qualité des batteries EV. La protection des équipements robotiques sensibles garantit directement le rendement de vos produits et la durée de fonctionnement de vos files d'attente.
Équilibrer la conformité ESD, le contrôle de la poussière et le routage dynamique des câbles présente un défi d'ingénierie complexe. Pourtant, atteindre cet équilibre est tout à fait possible. Cela nécessite une vérification stricte des fournisseurs, des tests empiriques sur les matériaux et une ingénierie personnalisée. Les solutions disponibles dans le commerce introduisent simplement des niveaux de risque inacceptables dans le processus d’assemblage des batteries.
Nous encourageons les équipes d’ingénierie et d’approvisionnement à agir immédiatement. Auditez vos cellules d’assemblage actuelles pour détecter les risques de contamination et d’électricité statique. Évaluez vos fréquences de remplacement de câbles de base et vos défauts thermiques. En intégrant dès aujourd’hui des solutions de protection sur mesure, vous garantissez une automatisation résiliente et hautement rentable pour demain.
R : Vous devez tester les couvertures ESD tous les mois dans le cadre des programmes de maintenance préventive standard. Utilisez un appareil de mesure de résistance de surface certifié pour vérifier les zones à friction élevée. Si la valeur de résistance dépasse 10⁹ ohms, le matériau s'est dégradé et doit être remplacé immédiatement pour garantir une dissipation statique sûre.
R : Des couvercles mal conçus peuvent emprisonner la chaleur et déclencher des pannes de variateur. Cependant, les solutions conçues sur mesure atténuent ce risque. Les fournisseurs utilisent la cartographie thermique pour placer des tissus respirants et filtrant les particules à proximité des servomoteurs. Vous devez également prendre en compte la température ambiante de l'usine et la charge utile du robot lors de la sélection de l'épaisseur du matériau.
R : Nous vous déconseillons fortement de les acheminer ensemble sans séparation interne. Le mélange des câbles d'alimentation, des lignes de données et des composants pneumatiques provoque des interférences de signal et des frottements physiques. Les systèmes de protection appropriés comportent des canaux internes séparés pour isoler ces lignes, évitant ainsi l'usure prématurée et le bruit électrique.
R : Les tissus de base peuvent être certifiés conformes aux normes ISO spécifiques aux salles blanches (par exemple, ISO Classe 5). Cependant, la combinaison entièrement assemblée doit être testée sur place. Les coutures, les fermetures éclair et la friction mécanique modifient les taux de perte. L’ensemble robotique complet dicte le niveau final de conformité de la salle blanche.


