
Teléfono: +86-21-55896873
Correo electrónico: info@youguard.cn
Correo electrónico: info@youguard.cn
8.º piso, edificio 3, 999 Jiangyue Road, distrito de Minhang, Shanghái
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-23 Origen: Sitio


Una contaminación menor o una descarga estática durante el ensamblaje de celdas, módulos o paquetes provoca consecuencias catastróficas. Una sola partícula perdida o una microchispa pueden provocar un desecho inmediato. También puede provocar fallos retardados en el campo o un descontrol térmico catastrófico. Los robots industriales estándar no están diseñados inherentemente para estos entornos. Carecen de protección nativa para condiciones estrictas similares a las de una sala limpia.
especificando el derecho Las cubiertas de robots para el ensamblaje de baterías de vehículos eléctricos no son solo una medida de protección del equipo. Es una estrategia crítica de protección del rendimiento. Este enfoque requiere una evaluación rigurosa de la mitigación de descargas electrostáticas (ESD). También debe tener en cuenta el control de partículas y el enrutamiento dinámico de cables para garantizar operaciones seguras y continuas. Exploraremos cómo la selección adecuada de materiales, la adaptación personalizada y la gestión estratégica de cables evitan costosas interrupciones en la fabricación. Aprenderá marcos prácticos para especificar, implementar y mantener la protección de automatización en sus líneas de producción de baterías.
El cumplimiento de ESD no es negociable: las cubiertas eficaces deben utilizar materiales disipadores de estática verificables que mantengan una conexión a tierra continua durante los movimientos multieje de alta velocidad.
El control de la contaminación va en ambos sentidos: las cubiertas deben evitar que el polvo metálico externo degrade las articulaciones del robot y, al mismo tiempo, garantizar que no se desprendan partículas del propio tejido.
La gestión de cables define el tiempo de actividad: el enrutamiento adecuado evita enganchones umbilicales, reduce el desgaste inducido por la fricción y extiende la vida útil del cableado de visión sensible y efector final.
El ajuste personalizado determina la durabilidad: las cubiertas mal diseñadas introducen riesgos de enganches y abrasión localizada, lo que neutraliza sus beneficios protectores y aumenta el tiempo de inactividad por mantenimiento.
El ensamblaje de baterías de vehículos eléctricos crea entornos excepcionalmente hostiles para los equipos de automatización. Las etapas de ensamblaje del módulo y del paquete de batería presentan riesgos operativos muy específicos. Los robots operan muy cerca de barras colectoras expuestas y de delicadas pestañas de celdas. Las estaciones de soldadura láser generan salpicaduras metálicas abrasivas. Las celdas de ensamblaje exigen condiciones impecables para evitar la contaminación de las celdas de la batería interna.
Las cubiertas industriales estándar no pueden sobrevivir a estas condiciones. Los administradores de instalaciones a menudo intentan reutilizar cubiertas de robots de fundición, pintura o de calidad alimentaria. Estas opciones de uso general fallan constantemente en aplicaciones de vehículos eléctricos. Carecen de propiedades ESD esenciales. No cumplen con estrictas clasificaciones de IP para salas blancas. Además, sus diseños voluminosos restringen la agilidad necesaria para la colocación precisa de los componentes de la batería. El uso de cubiertas estándar crea una falsa sensación de seguridad al tiempo que introduce activamente nuevos peligros.
El costo del fracaso de la automatización en este sector sigue siendo asombrosamente alto. La automatización desprotegida o mal protegida afecta directamente sus resultados. Los módulos de batería desechados suelen deberse a microcortocircuitos provocados por una descarga estática. Los tiempos de inactividad no planificados se disparan cuando los cables cortados paran la línea de producción. En el peor de los casos, se producen incendios localizados debido a cortocircuitos. La inversión en protección especializada mitiga directamente estos graves riesgos financieros.
Las descargas electrostáticas presentan una amenaza invisible para la fabricación de baterías. Las métricas de resistencia superficial definen el umbral de seguridad para los materiales protectores. Los rangos de resistencia eléctrica requeridos suelen estar entre 10⁵ y 10⁹ ohmios. Esta gama específica permite una disipación estática segura. Los materiales por debajo de 10⁵ ohmios se vuelven altamente conductores, creando riesgos de descarga eléctrica. Los materiales por encima de 10⁹ ohmios actúan como aislantes y atrapan cargas estáticas peligrosas.
La composición del material determina qué tan bien se comporta una cubierta bajo fricción. Alta calidad La ropa de protección para robots ESD se basa en tejidos base especializados. Los fabricantes entrelazan estos tejidos con hilos de carbono o metálicos. Esto crea una rejilla conductora continua a través de la superficie de la tela. La rejilla evita la acumulación de estática durante la articulación robótica rápida y repetitiva.
La mecánica de puesta a tierra determina la efectividad real del traje. La ropa protectora debe interactuar perfectamente con los puntos de puesta a tierra del robot. Debe evaluar la confiabilidad de los broches de conexión a tierra y las correas conductoras. Las cremalleras conductoras deben mantener la continuidad durante el movimiento continuo. Una interrupción en el camino de conexión a tierra neutraliza instantáneamente las cualidades protectoras del tejido.
Los ingenieros también deben planificar la longevidad y degradación del material. Las propiedades ESD se degradan naturalmente con el tiempo. El desgaste, el estiramiento y el lavado de mantenimiento descomponen las fibras conductoras. Debe establecer expectativas básicas estrictas para los ciclos de prueba. Las pruebas rutinarias de resistencia de la superficie garantizan que la tela permanezca dentro del rango óhmico seguro. Los ciclos de reemplazo proactivos previenen fallas repentinas de ESD en la línea de ensamblaje.
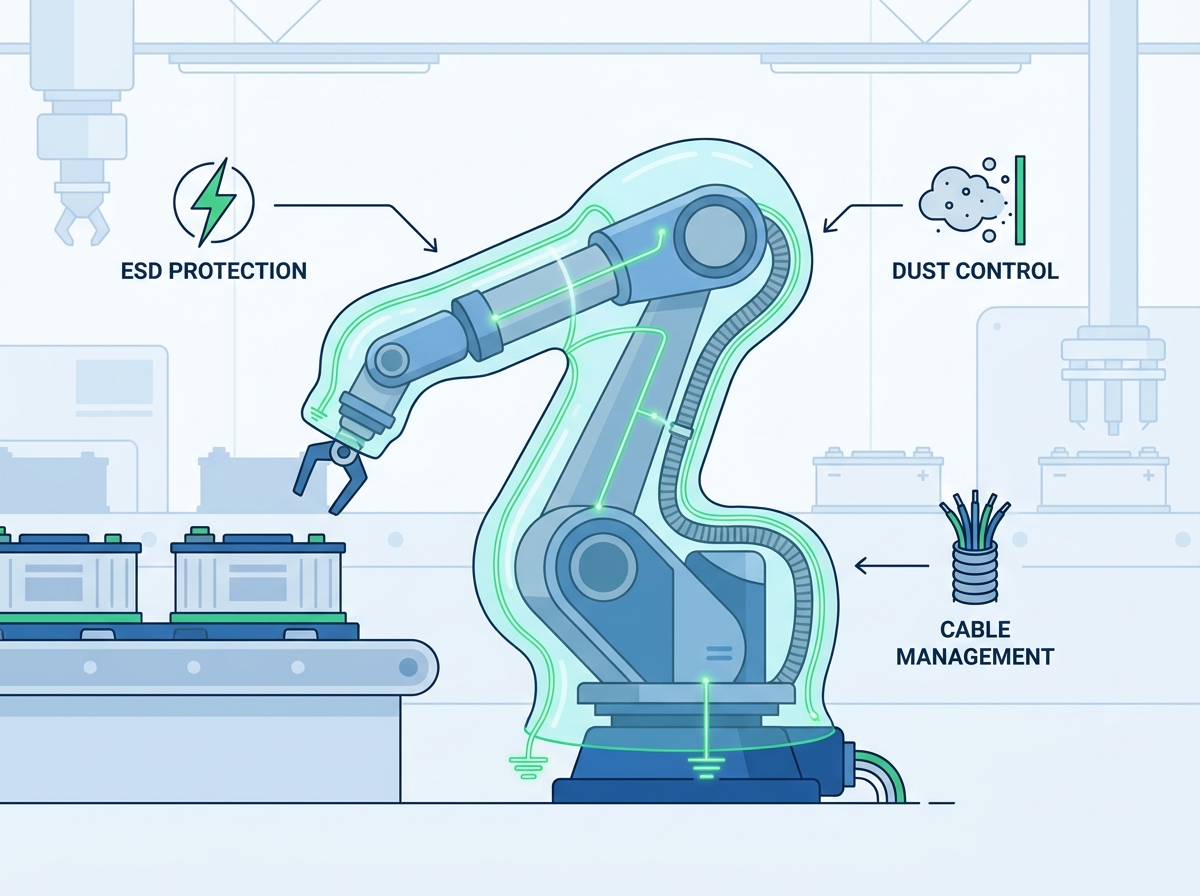
El control de la contaminación constituye la columna vertebral del control de calidad de las baterías. Evitar la entrada de polvo metálico prolonga significativamente la vida útil del robot. El montaje estructural y la soldadura láser generan polvo metálico abrasivo. Las cubiertas deben sellar las articulaciones críticas del robot de forma segura contra estas partículas duras. El polvo que ingresa a los servomotores o cajas de engranajes acelera el desgaste mecánico y obliga a reconstrucciones prematuras.
Los requisitos de material que no se desprendan representan la otra cara del control de la contaminación. La funda protectora por sí sola no puede introducir pelusas en el medio ambiente. Los microplásticos que caen dentro de la celda de una batería provocan desequilibrios químicos catastróficos. Debe especificar tejidos compatibles con clase ISO. Los materiales certificados para salas blancas se someten a pruebas rigurosas para garantizar que no se desprendan partículas durante la flexión física extrema.
El sellado y los cierres dictan el índice de protección final. Las costuras superpuestas y las cremalleras ocultas evitan el paso de partículas. Los puños elásticos ajustados o con cordón mantienen una barrera continua en la muñeca. La etapa de montaje determina el nivel de protección de ingreso necesario. Dependiendo del proceso, los ingenieros suelen apuntar a una protección equivalente a IP54 a IP66.
Cuadro comparativo: requisitos de sellado por etapa de ensamblaje
Etapa de montaje de la batería |
Riesgo de contaminación primaria |
Nivel de protección recomendado |
Características clave del cierre |
|---|---|---|---|
Apilamiento y alineación de celdas |
Pelusas, microplásticos, pelos. |
ISO Clase 5 / IP54 |
Cremalleras ocultas, tela que no se desprende |
Soldadura láser de barras colectoras |
Salpicaduras metálicas, humo de soldadura |
ISO Clase 6 / IP65 |
Superposiciones ignífugas, puños ajustados. |
Aplicación de interfaz térmica |
Spray adhesivo, siliconas |
Equivalente a IP66 |
Costuras selladas, exterior suave y lavable. |
La complejidad de los efectores finales de los vehículos eléctricos complica las estrategias de enrutamiento. El ensamblaje de la batería utiliza cargas útiles pesadas y herramientas complejas. Las pinzas de vacío, las cámaras de visión de alta resolución y los soldadores ultrasónicos exigen un cableado externo extenso. Los cables expuestos siguen siendo muy vulnerables a enganchones y tensiones repetitivas. Un solo cable de cámara pinzado detiene todo el proceso de inspección al instante.
La reducción de la fricción y la abrasión requiere ingeniería especializada. Los movimientos dinámicos arrastran cables a través de las piezas fundidas del robot continuamente. Avanzado Los sistemas de protección de cables del brazo robótico utilizan capas internas de baja fricción. Los fabricantes suelen integrar revestimientos de PTFE o teflón en el interior de las mangas. Estas capas resbaladizas permiten que los cables se deslicen suavemente durante la articulación de alta velocidad. La reducción de la fricción se traduce directamente en una mayor vida útil del cable.
La gestión del radio de curvatura y la torsión evita la fatiga interna del cable. La torsión repetida agrieta las cubiertas de los cables y degrada la integridad de la señal durante millones de ciclos. Las soluciones de protección estructuradas mantienen los radios de curvatura de los cables adecuados. Guían los cordones umbilicales a través de caminos de movimiento seguros. Esto evita torceduras extremas durante movimientos agresivos de seis ejes.
La gestión umbilical modular acelera significativamente las reparaciones de líneas. Los canales de cable segregados evitan que las líneas eléctricas rocen físicamente los delicados cables de datos. Los paneles de acceso con gancho y bucle ofrecen inmensas ventajas de mantenimiento. Los técnicos pueden reemplazar un solo cable defectuoso sin quitar todo el traje. Este enfoque modular reduce los tiempos de reparación de horas a minutos.
La implementación de protección de la tela introduce compensaciones de ingeniería inevitables. La retención térmica representa el riesgo más crítico. Las cubiertas atrapan naturalmente el calor generado por los servomotores que trabajan duro. Debe equilibrar los requisitos de sellado con las necesidades de refrigeración. La integración de zonas de material transpirable ayuda a disipar el calor ambiental. Las aplicaciones de carga útil elevada a menudo requieren integraciones de refrigeración por aire forzado para evitar el sobrecalentamiento del servomotor y fallos en el variador.
La velocidad de instalación afecta su tiempo medio de reparación (MTTR). La fricción en la implementación determina si los equipos de mantenimiento adoptan o rechazan la solución. Debes evaluar cuánto tiempo le toma a un técnico instalar o quitar la cubierta durante un turno. Los diseños divididos superan drásticamente a los modelos sin cordones. Los cierres de velcro y cremalleras robustas permiten un despliegue rápido sin desmontar las herramientas del robot.
El despliegue estratégico sigue una secuencia operativa predecible. La implementación de estos trajes requiere un esfuerzo coordinado entre los equipos de mantenimiento.
Audite las limitaciones de las celdas: mida las temperaturas ambiente e identifique los ejes que más trabajan.
Establezca métricas de referencia: registre el MTTR actual para los reemplazos de cables y las temperaturas de referencia de los servos.
Realice ensayos: practique la instalación del traje durante los períodos de mantenimiento planificados para el fin de semana.
Supervise los ciclos iniciales: haga funcionar el robot a una velocidad del 50 % para observar el riesgo de que la tela se amontone o se enganche.
Procedimientos de documentación: cree listas de verificación visuales estandarizadas para las inspecciones visuales diarias.
Las ventanas de inspección preservan la visibilidad del estado de la máquina. Los equipos de mantenimiento necesitan leer los servo diales y comprobar los interruptores de límite con frecuencia. También necesitan inspeccionar los cables internos en busca de desgaste. Los paneles de vinilo transparente estratégicamente colocados resuelven este problema. Los técnicos pueden realizar inspecciones visuales de rutina sin abrir la cremallera ni quitarse el traje. Esta característica mantiene el sello de la sala limpia al mismo tiempo que respalda los programas de mantenimiento preventivo.
La investigación de proveedores separa a los socios industriales de los proveedores de textiles básicos. Los equipos de ingeniería y adquisiciones deben solicitar datos empíricos antes de realizar la compra. Los compradores deben exigir informes de pruebas de resistividad de superficie certificados. También debe revisar los datos del ciclo de abrasión de la tela para medir la durabilidad física. Las hojas de datos de seguridad del material (MSDS) confirman la ausencia de productos químicos prohibidos en el tejido.
La elección entre ajuste personalizado y universal determina el retorno de la inversión. Las bolsas universales parecen inicialmente rentables. Sin embargo, presentan graves riesgos de enganches y abrasión localizada debido al exceso de material. Las cubiertas específicas del OEM o medidas personalizadas generan un retorno de la inversión mucho mayor. Un ajuste a medida garantiza la repetibilidad del movimiento. Evita que la tela holgada obstruya las cámaras de visión o se enganche en las vallas de seguridad.
La evaluación de un proveedor requiere una lista de verificación de criterios estructurados. Utilice estos puntos de referencia al comparar las propuestas de los proveedores.
Certificación de materiales: ¿Pueden proporcionar validación de salas limpias y ESD de terceros?
Soporte de ingeniería: ¿Ofrecen medición in situ e integración de modelado CAD 3D?
Velocidad de creación de prototipos: ¿Qué tan rápido pueden iterar un diseño si se bloquea durante la prueba?
Servicios de reparación: ¿Ofrecen programas de reparación localizados para trajes rotos o solo reemplazos completos?
Pedigrí de la industria: ¿Pueden demostrar un éxito comprobado específicamente en entornos de fabricación de baterías para vehículos eléctricos?
Los programas piloto reducen los riesgos de implementación en toda la empresa. Recomendamos encarecidamente probar primero las cubiertas en una sola celda de trabajo. Ejecute el programa piloto durante 30 a 60 días. Supervise el rendimiento térmico en diferentes turnos de producción. Verifique la estabilidad de ESD mediante pruebas semanales de resistencia de la superficie. Recopile comentarios de los operadores sobre los procedimientos de limpieza y la facilidad de acceso antes de aprobar la implementación de la línea completa.
El panorama de la automatización ha cambiado fundamentalmente. Los gerentes de planta ya no ven las cubiertas de los robots como accesorios estéticos opcionales. Ahora son componentes esenciales de la arquitectura de control de calidad de las baterías de vehículos eléctricos. La protección de equipos robóticos sensibles salvaguarda directamente el rendimiento de su producto y el tiempo de actividad de la línea.
Equilibrar el cumplimiento de ESD, el control del polvo y el enrutamiento dinámico de cables presenta un complejo desafío de ingeniería. Sin embargo, lograr este equilibrio es totalmente posible. Requiere una estricta investigación de proveedores, pruebas empíricas de materiales e ingeniería personalizada. Las soluciones disponibles en el mercado simplemente introducen niveles de riesgo inaceptables en el proceso de ensamblaje de la batería.
Alentamos a los equipos de ingeniería y adquisiciones a actuar de inmediato. Audite sus celdas de ensamblaje actuales para detectar contaminación y riesgos estáticos. Evalúe las frecuencias básicas de reemplazo de cables y fallas térmicas. Al integrar hoy soluciones de protección diseñadas específicamente, garantiza una automatización resiliente y altamente rentable para el mañana.
R: Debe probar las cubiertas ESD mensualmente como parte de los programas de mantenimiento preventivo estándar. Utilice un medidor de resistencia de superficie certificado para comprobar las zonas de alta fricción. Si la lectura de resistencia excede los 10⁹ ohmios, el material se ha degradado y requiere reemplazo inmediato para garantizar una disipación estática segura.
R: Las cubiertas mal diseñadas pueden atrapar calor y provocar fallas en el variador. Sin embargo, las soluciones diseñadas a medida mitigan este riesgo. Los proveedores utilizan mapeo térmico para colocar telas transpirables que filtran partículas cerca de los servomotores. También debe tener en cuenta la temperatura ambiente de fábrica y la carga útil del robot al seleccionar el espesor del material.
R: Recomendamos encarecidamente no colocarlos juntos sin separación interna. Mezclar cables de alimentación, líneas de datos y componentes neumáticos provoca interferencias en la señal y rozaduras físicas. Los sistemas de protección adecuados cuentan con canales internos segregados para aislar estas líneas, evitando el desgaste prematuro y el ruido eléctrico.
R: Las telas base pueden certificarse según estándares ISO específicos para salas blancas (por ejemplo, ISO Clase 5). Sin embargo, el traje completamente ensamblado debe probarse in situ. Las costuras, cremalleras y la fricción mecánica alteran la tasa de muda. El conjunto robótico completo dicta el nivel de cumplimiento final de la sala blanca.


