
T : +86-21-55896873
E : info@youguard.cn
E : info@youguard.cn
8ème étage, bâtiment 3, 999 Jiangyue Road, district de Minhang, Shanghai
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-18 Origine : Site


Les robots industriels fonctionnent dans des conditions brutales. Vous les déployez dans des environnements difficiles en attendant des performances impeccables. Cependant, ils risquent un échec prématuré si vous ne les spécifiez pas correctement. Les acheteurs supposent souvent qu’un indice IP natif élevé garantit une protection totale de l’environnement. Cela reste une idée fausse et dangereuse. Les indices IP de la norme CEI 60529 proviennent de tests statiques et contrôlés en laboratoire. Les techniciens utilisent de l'eau pure et de la poussière standardisée lors de ces évaluations. Ils expliquent rarement les mouvements dynamiques, les liquides de refroidissement chimiques ou les chocs thermiques sévères.
Nous avons rédigé ce guide pour établir un cadre d’évaluation clair. Vous apprendrez à interpréter avec précision les indices IP d’usine. Vous découvrirez exactement quand les housses de protection du marché secondaire deviennent nécessaires sur le plan opérationnel. Les gestionnaires d'installations ont besoin de ces connaissances pour éviter les pannes inattendues. Des stratégies de protection appropriées assurent le fonctionnement efficace des lignes de production. Nous explorerons les échecs du monde réel et les contre-mesures efficaces. Vous pouvez ensuite prendre des décisions d’ingénierie en toute confiance pour protéger vos actifs d’automatisation.
Laboratoire contre réalité : un indice IP67 d'usine protège contre l'eau pure et la poussière statique, mais ne garantit pas la résistance aux liquides de refroidissement CNC, aux produits chimiques corrosifs ou aux copeaux de métal abrasifs.
Le facteur de dégradation : les joints des robots s'usent naturellement en raison du mouvement dynamique ; s'appuyer uniquement sur les indices IP intégrés dans des environnements hautement abrasifs accélère les cycles de maintenance.
Quand utiliser les housses : les housses de protection sont essentielles pour les environnements thermiques extrêmes (fonderies), l'exposition à des produits chimiques élevés (lavages/usinage) et les applications à particules lourdes.
Démystifions la norme CEI. Le système IP utilise deux chiffres spécifiques. Le premier chiffre mesure la résistance aux particules solides comme la poussière. Le deuxième chiffre mesure la résistance à la pénétration de liquide. La plupart des bras d'usine de base offrent une protection IP54. Ils supportent facilement la poussière légère et les éclaboussures occasionnelles. Les bras de fonderie ou de lavage spécialisés atteignent souvent IP67. Ils résistent à une immersion temporaire dans une eau parfaitement propre.
Lors de l'évaluation d'un Indice de protection contre la pénétration du robot IP65 , les acheteurs doivent comprendre les nuances exactes. Cela signifie que l’équipement est totalement étanche à la poussière. Il dévie également les jets d’eau à basse pression. Toutefois, cela s'applique strictement dans des conditions de test contrôlées. Les usines réelles présentent des variables beaucoup plus sévères.
Cela nous amène à la faille « statique ». Les tests IP ont lieu alors que le robot reste complètement stationnaire. Les robots industriels bougent constamment. Le mouvement dynamique étire et comprime les joints en caoutchouc. Ce mouvement rapide crée des vides temporaires à l’intérieur du bras. Ces aspirateurs aspirent activement les contaminants en suspension dans l'air au-delà des joints. Une fois à l’intérieur, la poussière et l’humidité endommagent les moteurs internes. Cette réalité dynamique rend les tests statiques en laboratoire très optimistes. Vous devez tenir compte du mouvement continu lors de la planification de votre stratégie de protection.
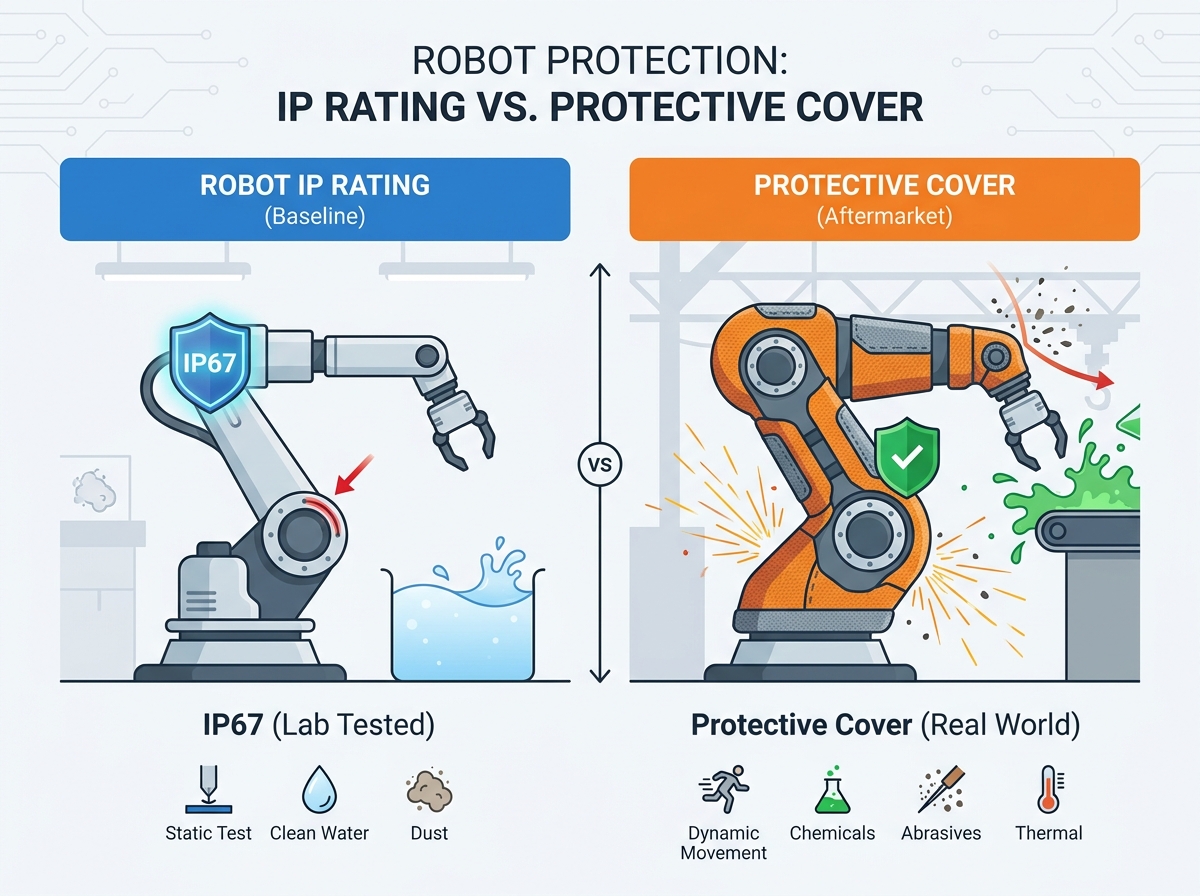
Les joints d’étanchéité d’usine sont confrontés à d’énormes défis dans les usines. L’incompatibilité chimique représente un angle mort majeur. Les joints de robot standard reposent sur du nitrile ou du caoutchouc synthétique. Ces matériaux se dégradent rapidement lorsqu'ils sont exposés aux liquides de refroidissement synthétiques CNC. Les huiles hydrauliques et les produits de nettoyage agressifs les décomposent également. Le caoutchouc absorbe les produits chimiques. Les sceaux gonflent, se fissurent et finissent par s'effondrer.
Les particules abrasives créent un autre risque mécanique grave. Les micro-abrasifs comprennent le sable de fonderie, la fibre de verre et la poussière de fonte. Ces minuscules particules agissent exactement comme du papier de verre sur les joints en mouvement. Au fil du temps, ils creusent des rainures microscopiques directement dans le caoutchouc. Approprié La protection contre la poussière des robots industriels devient ici absolument vitale. Sans barrières extérieures, les poussières abrasives pénètrent rapidement dans les joints mécaniques. Il contamine la graisse et détruit l'engrenage interne.
Le choc thermique compromet également considérablement les performances natives. La chaleur ambiante extrême augmente la pression de l'air interne du bras du robot. Lorsque le bras refroidit rapidement entre les quarts de travail, la pression interne chute. Cette chute soudaine aspire l’air extérieur humide à l’intérieur du moulage. Cela provoque une forte condensation interne. Un indice IP extérieur ne peut pas empêcher cette accumulation d’humidité interne. Des gouttelettes d'eau se forment directement sur les circuits imprimés sensibles.
Enfin, les lavages à haute pression annulent les joints standards. Un indice IP67 implique une immersion en toute sécurité dans des eaux calmes. Cependant, les équipes d’assainissement utilisent des lavages ciblés, à haute température et haute pression. Ces environnements IP69K enlèvent physiquement la peinture du métal. La pression intense force facilement l’eau au-delà des joints IP67 standard au fil du temps. Les joints ne peuvent tout simplement pas résister à la force mécanique du jet d’eau.
Lorsque les joints d'étanchéité natifs ne suffisent pas, des solutions de rechange interviennent. Nous définissons cette catégorie de solutions comme des barrières physiques conçues sur mesure. Il s’agit notamment de combinaisons robotiques complètes, de vestes de protection et de soufflets flexibles. Les fabricants les fabriquent à partir de textiles techniques hautement spécialisés. Les matériaux courants incluent le Kevlar, la fibre de verre aluminisée et le PTFE robuste.
Ces barrières fournissent une atténuation ciblée des risques pour des applications industrielles spécifiques.
Déflexion chimique et fluide : le tissu agit comme un parapluie impénétrable. Il élimine les liquides de refroidissement corrosifs et les huiles collantes. Les fluides rebondissent avant même d’atteindre les articulations physiques.
Isolation thermique : les tissus aluminisés offrent une excellente protection contre la chaleur rayonnante. Ils reflètent les températures extrêmes loin des composants électroniques internes sensibles. Cela permet aux servomoteurs internes de fonctionner correctement.
Systèmes à purge d'air : les combinaisons avancées utilisent des conduites d'alimentation en air externes. Ce flux d'air crée une pression interne positive constante à l'intérieur de la combinaison. La pression repousse activement la poussière et l’humidité vers l’extérieur du robot.
Précisez toujours l’exposition chimique exacte lors de la commande d’une couverture. Un tissu conçu pour résister à une chaleur extrême peut se dissoudre s’il est exposé à des fluides de coupe synthétiques. Vous devez adapter la chimie textile à votre environnement d’usine spécifique. Consultez les tableaux de compatibilité des matériaux avant de faire un achat. Évitez les tissus génériques dans les cellules de travail hautement corrosives.
Les ingénieurs doivent constamment comparer les phoques indigènes aux barrières externes. Un direct La comparaison entre l'indice IP du robot et le couvercle de protection révèle des atouts opérationnels distincts. Vous devez comprendre ces différences pour différents scénarios d'application.
Examinons la dimension d'évaluation 1 : adéquation environnementale. Vous devez vous fier à l’indice IP natif lorsque l’environnement implique de la poussière sèche et non abrasive. Cela fonctionne bien pour les éclaboussures occasionnelles d’eau propre. Il convient également aux températures ambiantes standards. Les applications standards d’emballage et de palettisation correspondent parfaitement à ce profil. A l’inverse, il faudra ajouter une housse de protection pour les applications agressives. Ceux-ci incluent des étincelles brûlantes, des lavages chimiques agressifs, des pulvérisations de peinture collantes ou l'usinage de métaux lourds.
La dimension d'évaluation 2 couvre la maintenance et l'évolutivité. Les classifications IP natives ne nécessitent aucune maintenance quotidienne. Vous les essuyez simplement de temps en temps. Cependant, ils comportent un risque de défaillance catastrophique. Si un joint primaire se brise sans que l'on s'en aperçoive, le moteur s'arrête brusquement. La production s'arrête complètement. Les housses de protection nécessitent une inspection visuelle périodique. Ils font office de consommable de maintenance. Ils fournissent également une sécurité intégrée très visible. Les opérateurs peuvent facilement voir si une housse en tissu se déchire. Vous pouvez le réparer avant que le robot ne subisse des dommages internes.
La dimension d'évaluation 3 compare les modèles CapEx et OpEx. La mise à niveau vers un robot OEM « Foundry Grade » entraîne une dépense en capital initiale très élevée. L'achat d'un robot IP54 standard et l'ajout d'un capot de protection haut de gamme réduisent considérablement vos CapEx initiaux. Cela ajoute une dépense opérationnelle récurrente pour les couvertures de remplacement. Cependant, cette stratégie transfère les tâches de maintenance vers des composants externes facilement accessibles. Il préserve le matériel interne coûteux.
Tableau : Comparaison des stratégies de protection
Dimension d'évaluation |
Fiabilité de la classification IP native |
Ajout d'une housse de protection |
|---|---|---|
Ajustement environnemental |
Poussière légère, eau propre, température ambiante. |
Abrasifs, produits chimiques, chaleur extrême. |
Style d'entretien |
Zéro effort quotidien, risque catastrophique élevé. |
Inspection de routine, sécurité visuelle claire. |
Allocation des ressources |
Coût d’équipement initial élevé. |
Coûts récurrents initiaux réduits et gérables. |
Bien que très efficaces, les tissus de protection introduisent de nouvelles variables dans la cellule robotisée. La rétention de chaleur apparaît comme le principal risque opérationnel. Des housses de protection épaisses agissent comme de puissants isolants thermiques. Ils emprisonnent la chaleur générée naturellement par les servomoteurs en mouvement. Vous devez gérer activement le risque de surchauffe du servomoteur. Souvent, vous devrez acheminer des conduites de refroidissement par air froid directement à l’intérieur de la combinaison. Cela maintient des températures de fonctionnement sûres pendant les changements de production continus.
Les restrictions de charge utile et d’articulation nécessitent également une attention particulière. Les tissus de protection épais et multicouches limitent les articulations extrêmes. Ils résistent physiquement à une flexion serrée. Ils ajoutent également du poids physique au bout du bras. Vous devez prendre en compte cette masse supplémentaire dans les calculs de charge utile globale du robot. Ne pas le faire peut provoquer des défauts de surcharge des axes. Cela peut également réduire la durée de vie opérationnelle de l’engrenage.
Enfin, vous devez évaluer les risques d’accrocs. Des couvertures mal adaptées ou « à taille unique » présentent des dangers physiques majeurs. L'excès de tissu ample peut facilement s'accrocher aux outils d'extrémité de bras (EOAT). Il peut également s’accrocher à l’infrastructure cellulaire environnante. Cela inclut les clôtures de sécurité, les appareils de soudage ou les bandes transporteuses. La personnalisation 3D empêche ces interférences dangereuses. Il garantit que le tissu épouse parfaitement le bras lors de mouvements complexes.
Suivez cette logique systématique pour choisir votre stratégie de protection optimale. Cela élimine les incertitudes du processus d’ingénierie.
Auditez les contaminants : identifiez les produits chimiques exacts, les températures des fluides et les types de particules actifs dans la cellule. Ne vous fiez pas aux fiches signalétiques génériques. Mesurez la température exacte des fluides frappant le robot. Recueillir des échantillons physiques de la poussière.
Vérifiez les conditions de garantie OEM : examinez attentivement votre documentation d’achat. Le fabricant couvre-t-il les dommages causés par le liquide de refroidissement dans le cadre de sa garantie standard IP67 ? Souvent, ils excluent explicitement la pénétration de fluides chimiques. Ils couvrent uniquement les dégâts des eaux propres. Cela vous laisse financièrement responsable des pannes chimiques.
Évaluez les impacts des temps d'arrêt : comparez l'effort de main-d'œuvre requis pour différents scénarios de réparation. L'échange d'une combinaison externe lors d'une maintenance programmée ne prend que quelques minutes. Démonter un robot pour remplacer un joint d’étanchéité interne prend des jours. Calculez le volume de production perdu. Choisissez la stratégie qui maximise la disponibilité de la machine.
De nombreux acheteurs supposent que des indices IP plus élevés résolvent tous les problèmes environnementaux. Ils achètent des robots IP67 pour les cellules d'usinage lourdes. Ils ignorent la composition chimique des fluides de coupe. Les fluides font fondre les joints en quelques mois. Séparez toujours la résistance aux liquides de la compatibilité chimique lors de votre évaluation.
L’indice IP natif d’un robot mesure l’endurance de base en laboratoire. Elle n’offre pas une garantie absolue contre les dures réalités industrielles. Le mouvement dynamique étire les joints. La poussière abrasive broie le caoutchouc. Les produits chimiques agressifs dissolvent les joints synthétiques. Ces facteurs détruisent les joints d’usine beaucoup plus rapidement que ne le suggèrent les tests en laboratoire. Nous vous recommandons fortement de considérer les classifications IP natives comme votre dernière ligne de défense. Vous devez déployer des housses de protection personnalisées comme première ligne de défense dans les environnements agressifs. Cette approche en couches garantit une fiabilité maximale.
Prenez des mesures immédiates pour protéger vos investissements en automatisation. Auditez votre environnement de fabrication spécifique dès aujourd’hui. Documentez chaque produit chimique et abrasif présent dans la cellule. Consultez un ingénieur d’application expérimenté. Ils peuvent concevoir une stratégie de protection spécialisée parfaitement adaptée à vos risques de production uniques. La protection proactive élimine les cauchemars de maintenance réactive.
R : Non, une installation correcte annule rarement la garantie. En fait, de nombreux fabricants encouragent les couvertures externes pour les environnements difficiles. Il faut cependant gérer la rétention de chaleur. Si le couvercle provoque une surchauffe des servomoteurs, les dommages thermiques qui en résultent peuvent annuler les droits à la garantie. Suivez toujours les directives de refroidissement du fabricant d'origine.
R : Vous ne pouvez pas mettre à niveau rétroactivement l'indice IP d'usine natif d'un robot. Les joints internes et les tolérances mécaniques sont définis lors de la fabrication. Les housses de protection du marché secondaire restent la seule solution viable après l'achat pour augmenter la résistance à l'environnement.
R : Un robot IP67 n’est pas entièrement étanche. La norme CEI teste l'immersion dans l'eau propre jusqu'à un mètre pendant 30 minutes. Il ne prend pas en compte les fluides industriels sous pression, les liquides de refroidissement synthétiques ou les durées d'immersion prolongées que l'on trouve couramment dans les lavages en usine.
R : La fréquence de remplacement dépend fortement de la gravité de l’application. Dans les environnements d'usinage lourd ou de fonderie avec des étincelles et des copeaux pointus, prévoyez de remplacer les couvercles tous les six mois. Dans les applications d’emballage légèrement poussiéreuses ou sèches, les couvertures de haute qualité peuvent facilement durer deux ans ou plus.


